


Seria ZKL 850 ℃ Cuptor de rezistență la sudare din fibră de aluminiu pre-evacuat
Cat:Cuptor industrial
ZKL Seria 850 ℃ Cuptorul de rezistență la topire a creuzelor este special con...
Vezi detalii


Uzura firelor este una dintre cele mai costisitoare și confuze eșecuri în fixarea industrială. Poate bloca o piuliță pe un șurub de mașină atât de strâns încât elementul de fixare se forfecă înainte ca îmbinarea să se separe. Cheia pentru evitarea acestei afecțiuni nu este un singur strat magic; este o combinație între potrivirea corectă a filetului și potrivirea deliberată a durității între piuliță și șurubul mecanic. Când acești doi factori sunt controlați împreună, uscarea poate fi prevenită înainte de a începe.
Uzurirea filetului, numită și sudură la rece sau gripare prin uzură, apare atunci când două suprafețe metalice filetate alunecă una pe cealaltă sub presiune ridicată. Microsudurile localizate se formează în punctele înalte, apoi se rup, lăsând material aspru și rupt. Fiecare ciclu creează noi suprafețe expuse care se sudează din nou, iar procesul se accelerează rapid.
Oțelurile inoxidabile austenitice precum 304 și 316 sunt deosebit de predispuse la uzură, deoarece peliculele lor de oxid sunt subțiri și comportamentul lor de întărire la lucru creează particule dure, abrazive de uzură. Cu toate acestea, aluminiul, titanul și chiar și oțelul carbon acoperit se pot usca la presiune de contact severă.
Urcarea este mai probabilă atunci când:
Potrivirea filetului definește cantitatea de joc sau interferența dintre firele de împerechere. În elementele de fixare din seria inch, clasele 1A/1B, 2A/2B și 3A/3B descriu etanșeitatea în creștere. La elementele de fixare metrice, perechile de toleranță obișnuite, cum ar fi 6g/6H și 6e/6H oferă un control similar asupra angajării.
Fit contează, deoarece controlează modul în care sarcina este distribuită între firele cuplate. O potrivire corectă distribuie sarcina de prindere pe o spirală lungă și reduce presiunea locală. O potrivire prea slăbită permite încărcăturii să se concentreze asupra primelor fire. O potrivire prea strânsă crește frecarea și poate prinde contaminarea, iar ambele condiții cresc riscul de usturime.
| Clasa Fit | Descriere | Utilizare tipică |
|---|---|---|
| 1A/1B | Potrivire liberă | Asamblare rapida cu filete placate sau usor deteriorate |
| 2A / 2B | Potrivire normală | Ansambluri generale șuruburi și piulițe |
| 3A / 3B | Potrivire strânsă | Imbinari de precizie cu cuplu si lubrifiere controlate |
În timpul proiectării, verificați diametrul efectiv de pas în loc să vă bazați doar pe diametrul major. Aici apar de fapt clearance-ul și interferențele și locul în care prevenirea uzului este câștigată sau pierdută.
Potrivirea durității este adesea înțeleasă greșit. Potrivirea nu înseamnă ca piulița și șurubul mașinii să fie identice. Duritatea identică în oțel inoxidabil austenitic identic crește riscul de uzură, deoarece ambele suprafețe se deformează, se întăresc și se rupe în același mod. Abordarea mai fiabilă este o diferență de duritate controlată.
O suprafață poate fi în mod intenționat mai dură decât cealaltă, astfel încât mișcarea relativă este acomodată prin lustruire, mai degrabă decât prin microsudare. În ansamblurile din oțel inoxidabil, un filet exterior mai dur pe șurubul mașinii combinat cu un filet interior recoapt sau mai moale în piuliță poate preveni uzura. Totuși, diferenţialul trebuie controlat; o diferență extremă se poate transforma în tăiere abrazivă în loc de angajare lină.
Potrivirea corectă a durității nu se referă la o duritate egală. Este vorba despre o relație intenționată care împiedică sudarea celor două suprafețe filetate.
Selectarea piuliței potrivite face parte din această decizie, deoarece starea materialului piuliței, lungimea filetului și distribuția durității determină modul în care sarcina este împărțită cu șurubul mașinii.
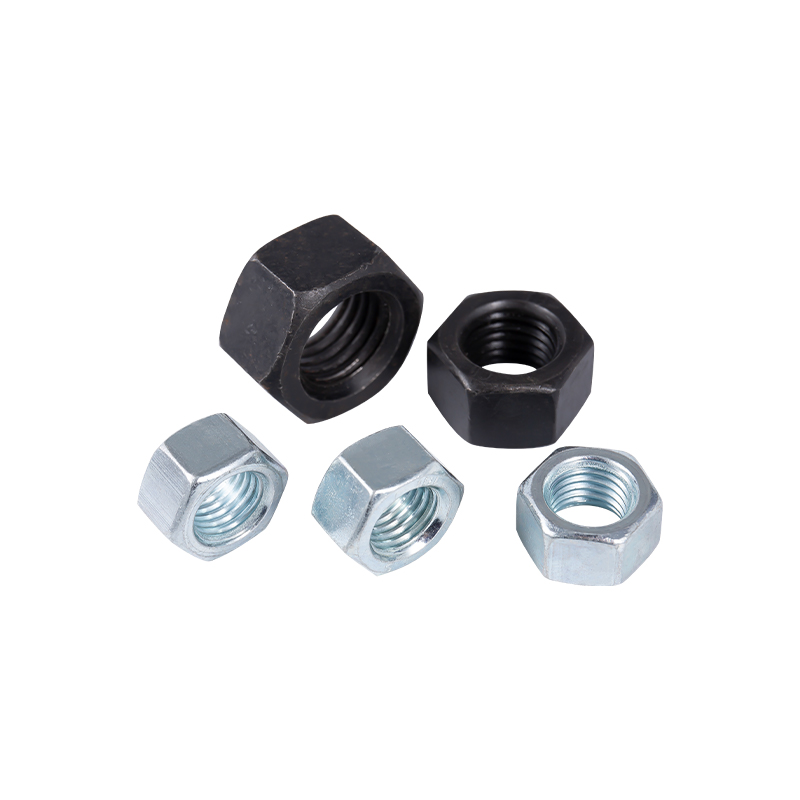 Flanșă și piulițe de blocare pentru fixare rezistentă la vibrații Această selecție acoperă tipurile de piulițe obișnuite, cu flanșe și autoblocante. Designul flanșei adaugă zonă de contact și stabilitate, în timp ce versiunile anti-slăbire ajută la prevenirea slăbirii filetului sub vibrații sau schimbări termice. Vizualizare produs →
Împerecherea materialelor poate opri, de asemenea, uzul. Când un șurub de mașină este fabricat din oțel inoxidabil, o piuliță din bronz silicon sau un oțel carbon acoperit va reduce aderența. Dar în multe produse industriale, alegerile materialelor sunt stabilite de cerințele de coroziune, astfel încât finisajul suprafeței și acoperirile devin apărarea practică.
Rugozitatea și curățenia suprafeței sunt critice. Firele netede au o frecare mai mică, dar suprafețele prea netede pot favoriza aderența. Evitați tragerea de compuși, nisip, particule de metal și umiditate în interiorul ansamblurilor filetate. Acești contaminanți creează puncte de presiune locale și accelerează microsudura.
| Material nuci | Material șurub | Tendință urâtoare | Abordare practică |
|---|---|---|---|
| Oțel inoxidabil | Oțel inoxidabil | Înalt | Utilizați lubrifiant și diferenţial de duritate controlat |
| Oțel carbon | Oțel inoxidabil | Moderat | Placarea cu zinc sau nichel reduce aderența |
| Bronz siliconic | Oțel inoxidabil | Scăzut | Bun pentru dezasamblare și service maritim |
Tratamentul termic este cel mai direct mod de a controla duritatea atât a piulițelor, cât și a șuruburilor mecanice. Elementele de fixare din oțel carbon de înaltă rezistență sunt călite și revenite pentru a îndeplini un interval de duritate specificat. Șuruburile de mașină din oțel inoxidabil pot fi prelucrate la rece sau recoapte prin soluție pentru a crea relația de duritate necesară pentru performanța anti-găling.
Deoarece potrivirea durității necesită precizie, procesul de tratare termică trebuie să fie consecvent în toate ciclurile de producție. Cuptoarele moderne cu atmosferă controlată și uniformitate de temperatură permit producătorilor să lovească ferestrele înguste de duritate, mai degrabă decât să încălzească pur și simplu elementele de fixare până când acestea arată suficient de dure. Pentru a înțelege modul în care aceste decizii de proces afectează piesele metalice finite, consultați acest ghid optimizarea tratamentului termic industrial .
Șuruburile de mașină hexagonale interioare cu cap cu cap cu cap sunt adesea alese în ansambluri de precizie, deoarece geometria lor de antrenare permite aplicarea controlată a cuplului și un comportament mai bun al scaunului.
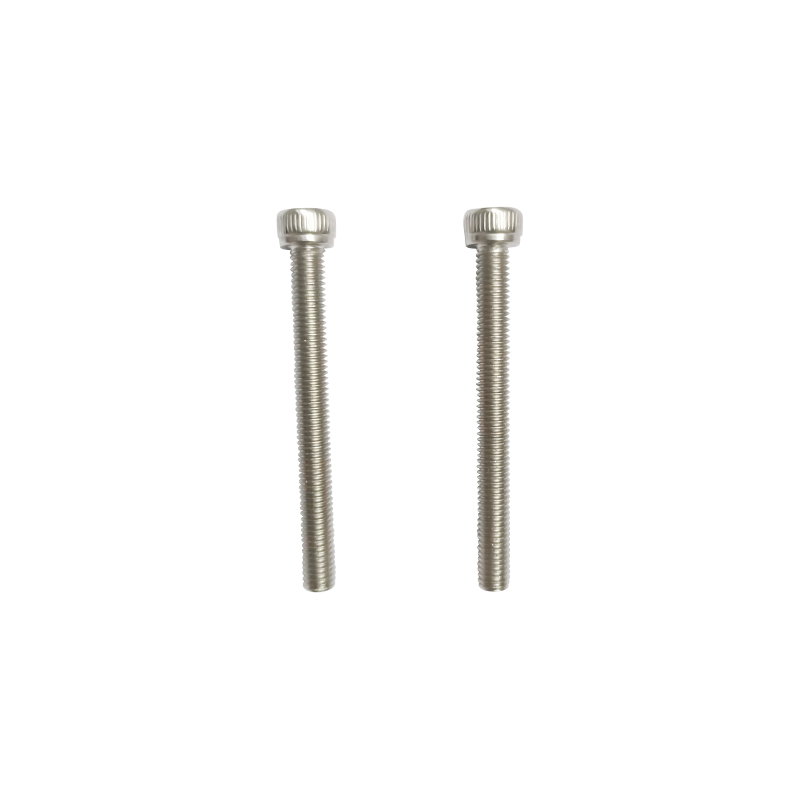 M4-0.7×8 SUS304 șurub cu cap cu cap cu cap Acest șurub de precizie din oțel inoxidabil cu o unitate hexagonală internă permite aplicarea controlată a cuplului în spații restrânse. Finisajul său strălucitor și designul cu filet complet se potrivesc ansamblurilor de precizie în care comportamentul scaunelor și rezistența la coroziune contează. Vizualizare produs →
Chiar și cu potrivirea și duritatea corecte, metoda de asamblare decide dacă are loc efectiv uzura. Cea mai frecventă cauză a blocării bruște nu este o eroare de proiectare; este un proces de asamblare care generează prea multă frecare prea repede.
Viteza de asamblare este un declanșator cunoscut. Rotirea rapidă generează mai multă căldură locală și provoacă o aderență mai severă. Încetinirea oferă punctelor de contact mai puțină energie pentru sudare și oferă timp lubrifiantului să rămână în zona filetului.
Începeți cu firul standard și clasa de potrivire. Confirmați diametrul efectiv cu calibrele de filet adecvate. Apoi, definiți cerințele de material și duritate. În cele din urmă, adăugați tratamentul de suprafață sau lubrifiantul care se potrivește mediului de service.
Dacă îmbinarea este din oțel inoxidabil și trebuie dezasamblată mai târziu, utilizați antigripante pe bază de nichel și evitați compușii pe bază de cupru, care pot provoca coroziune galvanică pe oțel inoxidabil. Pentru echipamentele cu vibrații, luați în considerare piulițele cu flanșă sau piulițele de blocare, deoarece modifică traseul sarcinii și reduc micro-mișcarea care se transformă în fretting. A îndrumări mai ample de selecție a elementelor de fixare vă poate ajuta să echilibrați aceste alegeri cu costul și disponibilitatea.
Nu. Potrivirea corectă a filetului reduce presiunea de contact locală și îmbunătățește distribuția sarcinii, dar nu elimină necesitatea controlului durității, pregătirii suprafeței și lubrifierii. Prevenirea uzului necesită o combinație de controale de proiectare și asamblare.
În majoritatea modelelor anti-găling, este utilizat un diferenţial de duritate controlat. Un filet exterior mai dur cu un filet interior mai moale este obișnuit, dar inversul poate funcționa și dacă materialele, acoperirile de suprafață și lubrifianții sunt selectate cu atenție. Cheia este evitarea suprafețelor moi identice din aceeași familie de aliaje.
Nu. Uzura apare și cu aluminiu, titan și alte metale ductile. Oțelul inoxidabil este cel mai comun exemplu industrial datorită utilizării pe scară largă, a comportamentului de întărire la lucru și a peliculei subțiri de oxid.
Antigripajul pe bază de nichel este adesea recomandat pentru ansamblurile din oțel inoxidabil. Compușii pe bază de cupru trebuie evitați deoarece cuprul poate promova coroziunea galvanică în îmbinările filetate din oțel inoxidabil.
Prevenirea uzării firelor începe cu proiectarea, nu cu întreținerea. O potrivire a filetului atent selectată împrăștie sarcina, o relație controlată de duritate previne sudarea la rece, iar asamblarea disciplinată menține cele două suprafețe separate suficient de mult pentru a așeza elementul de fixare. Când aceste principii funcționează împreună, piulița și șurubul de mașină fac ceea ce au fost concepute pentru a face: strânge îmbinarea fără a deveni o singură bucată.
Producătorii cu experiență atât în tratarea termică, cât și în producția de elemente de fixare, cum ar fi Jiaxing Zhongke Metal Technology Co., Ltd., sunt într-o poziție puternică pentru a sprijini aceste decizii cu controlul procesului care ajunge de la cuptor până la firul finit.

ZKL Seria 850 ℃ Cuptorul de rezistență la topire a creuzelor este special con...
Vezi detalii
Seria ZKL 550 ℃ Ciclul termic Cycle este un echipament de uscare industrială ...
Vezi detalii
Șuruburile hexagonale de auto-forare sunt un element de fixare eficient și co...
Vezi detalii
Șuruburile de auto-atingere a punctului ascuțit de pană sunt un tip de elemen...
Vezi detalii
Bolt este un element de fixare obișnuit utilizat în multe câmpuri, cum ar fi ...
Vezi detalii
Șuruburile din lemn sunt un tip de element de fixare conceput special pentru ...
Vezi detalii
Counterkk, Rise-Countersk, trompetă, cap de pană, șaibă rotundă cu cap și șur...
Vezi detalii
Countersk, dublu Counterkk, semi-contorsk, trompetă și unghiile de bord de ca...
Vezi detalii+86-13705735391
+86-18868359082
+86-573-83128088
+86-573-83128123
Nr. 2155, Shuanglong Road, districtul Nanhu, Jia Xing City, provincia Zhejiang
Drepturi de autor © Jiaxing Zhongke Metal Technology Co., Ltd. Toate drepturile rezervate.Furnizor producător de elemente de fixare personalizate din oțel inoxidabil de înaltă rezistență

