Nuci obișnuite nuanțe de flanșă de blocare nuci de blocare
Cat:Nuci
Nucile obișnuite, nucile de flanșă și piulițele anti-slăbire sunt trei elemen...
Vezi detalii


Două șuruburi autofiletante pot arăta aproape identice într-un coș și se pot comporta în continuare în moduri complet diferite pe o linie de asamblare. Diferența începe de obicei de la coadă, capătul tijei opus capului. Un șurub cu coadă plat se termină cu o față tocită, teșită, în timp ce un șurub cu coadă ascuțit se termină cu un vârf conic. Acea alegere geometrică unică decide dacă este necesară o gaură pilot, cât de repede pornește șurubul și cât de mult cuplul de antrenare absoarbe îmbinarea înainte ca ceva să se defecteze.
Geometria, însă, spune doar jumătate din poveste. Materialul din spatele varfului, impreuna cu tratamentul termic aplicat acestuia, decide daca firele se formeaza curat in substrat sau se dezlipesc.
În terminologia elementelor de fixare, coada este capătul terminal al tijei și guvernează modul în care șurubul intră într-o piesă de prelucrat.
Deoarece un vârf ascuțit de coadă este conic, primele sale filete sunt incomplete și se adâncesc progresiv pe măsură ce șurubul avansează. Un șurub cu coadă plat poartă filete mai complete mai aproape de capătul tijei, ceea ce modifică atât distribuția sarcinii de-a lungul lungimii angrenate, cât și forma curbei cuplului de antrenare.
Tipurile de oțel carbon, cum ar fi C1022A, sunt de obicei călite: suprafața este carburată la o duritate ridicată, astfel încât să poată tăia sau forma un fir, în timp ce miezul rămâne mai moale și mai dur, astfel încât șurubul să nu se rupă sub cuplu. Diferența dintre duritatea suprafeței și duritatea miezului este ceea ce face un șurub mic atât agresiv, cât și durabil.
Opțiunile din oțel inoxidabil se comportă diferit și sunt adesea înțelese greșit:
Distincția contează cel mai mult la un vârf ascuțit. Acest punct are o secțiune transversală foarte mică, astfel încât un punct supraîntărit sau subcălit se poate fractura în timpul conducerii, în timp ce un punct subîntărit pur și simplu se pliază și refuză să pornească. Șuruburile cu coadă plană împart forța de antrenare pe o zonă mai largă, dar cuplarea filetului lor lung înseamnă că adâncimea carcasei trebuie să rămână constantă pe toată lungimea filetului.
Punct cheie
Geometria vârfului definește modul în care șurubul intră în material. Gradul materialului și adâncimea carcasei definesc dacă supraviețuiește procesului.
Un șurub cu coadă plat este un dispozitiv de fixare cu angajare controlată. Deoarece nu poate perfora piesa de prelucrat, diametrul găurii și calitatea găurii definesc condițiile de formare a filetului. În tablă, orificiul este în mod normal perforat sau găurit ușor sub dimensiunea nominală a filetului, iar șurubul rulează sau își taie propriul fir în peretele acelei găuri. În materialele plastice și turnarea sub presiune, o gaură de miez turnată obține același rezultat.
Consecințele sunt previzibile: cuplul de pornire este mai mare deoarece profilul complet al filetului se cuplează imediat, lungimea de cuplare este ușor de controlat, iar îmbinările pot fi dezasamblate și reasamblate cu mult mai puține daune decât ar provoca un vârf ascuțit. Șuruburile cu coadă plată sunt, de asemenea, alegerea naturală atunci când șurubul trece printr-un prim panou și trebuie să formeze un filet într-o piuliță, un boț sau un al doilea strat mai gros.
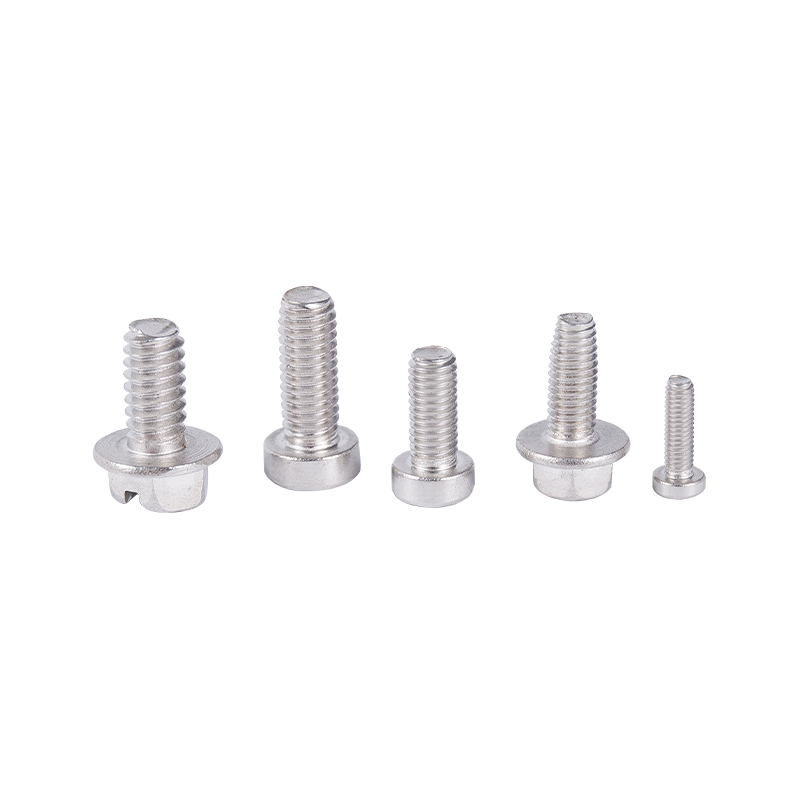 Șuruburi autofiletante cu coadă plată pentru metal și găuri oarbe Coada plată tocită se potrivește cu metal preforat, găuri oarbe și lucrări de fund, cu capete plate sau pan și opțiuni din oțel carbon sau inoxidabil. Vizualizare produs →
Un șurub cu coadă ascuțit schimbă controlul cu viteză. Punctul se localizează singur, împinge materialul deoparte și trage primele fire în contact, astfel încât nu este necesară nicio operațiune de găurire separată în lemn, plăci aglomerate, foi subțiri și multe materiale plastice. Schimbul este că substratul trebuie să accepte materialul deplasat. În lemn de esență tare dens sau oțel gros, vârful nu are unde să miște materialul, iar cuplul de antrenare crește brusc.
Designul cu vârf ascuțit concentrează, de asemenea, stresul, deoarece vârful conic transportă mai puțin material, iar sarcinile care formează filete converg către un volum mic de oțel călit. Acesta este locul în care controlul adâncimii carcasei devine critic: o carcasă prea superficială și punctul se deformează, o carcasă prea fragilă și punctul se așează.
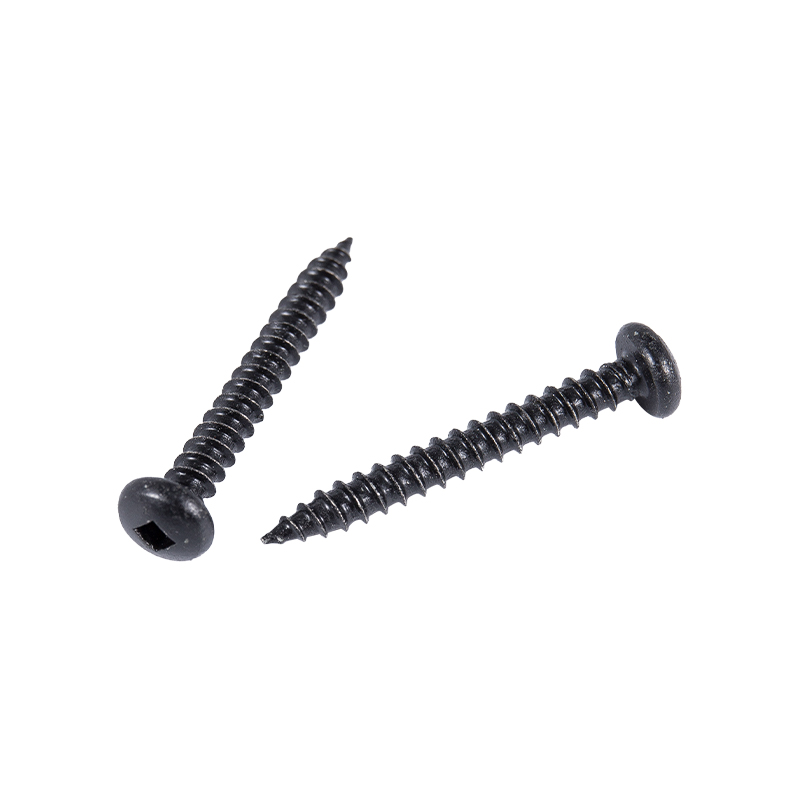 Șuruburi autofiletante cu vârf ascuțit Ideale pentru ansambluri metalice pre-găurite, aceste șuruburi cu cap cilindru cu încastrare în cruce taie filete și distribuie forța de strângere în carcasele de construcție, mobilier și echipamente. Vizualizare produs →
Tabelul de mai jos rezumă diferențele care contează cel mai mult în timpul lucrărilor de specificare.
| Caracteristică | Coada plată | Coada ascuțită |
|---|---|---|
| Geometria finală | Față tocită, teșită | Punct conic conic |
| Orificiu pilot | Necesar, diametru controlat | De obicei nu este necesar |
| Comportament de pornire | Are nevoie de o gaură localizată | Punctul de auto-pornire |
| Angajarea firului | Fire complete aproape de sfârșit | Fire incomplete la vârf |
| Substraturi tipice | Tablă, materiale plastice, piese turnate sub presiune, boșe | Lemn, plăci aglomerate, tablă subțire, materiale plastice |
| Cerere de adâncime a carcasei | Uniformă de-a lungul întregului fir | Control strâns la punct |
| Îndepărtarea și reutilizarea | Mai bine, mai puține daune ale substratului | Mai multe daune ale substratului |
Performanța de formare a firului este un rezultat al tratamentului termic la fel de mult ca un rezultat al designului. Carburarea creează stratul de suprafață dur, stingerea blocajelor în transformare, iar revenirea restabilește suficientă duritate a miezului pentru a supraviețui cuplului de instalare. Adâncimea carcasei, duritatea suprafeței și duritatea miezului trebuie să fie păstrate în interiorul unei ferestre, iar fereastra respectivă este cel mai ușor de ținut atunci când atmosfera cuptorului și profilul de temperatură se repetă de la un lot la altul.
Prin urmare, echipamentele de proces sunt direct în spatele calității elementelor de fixare. Cuptoare de cementare și revenire cu atmosferă controlată dintr-o gamă specificată corespunzător de echipamente de tratament termic mențineți uniformă adâncimea carcasei pe un lot de producție, mai degrabă decât doar într-un eșantion. Studiile de duritate și testele de pulverizare cu sare confirmă apoi că stratul de suprafață se comportă așa cum este prevăzut în funcționare.
Decizia materialului ar trebui să urmeze substratul, nu invers.
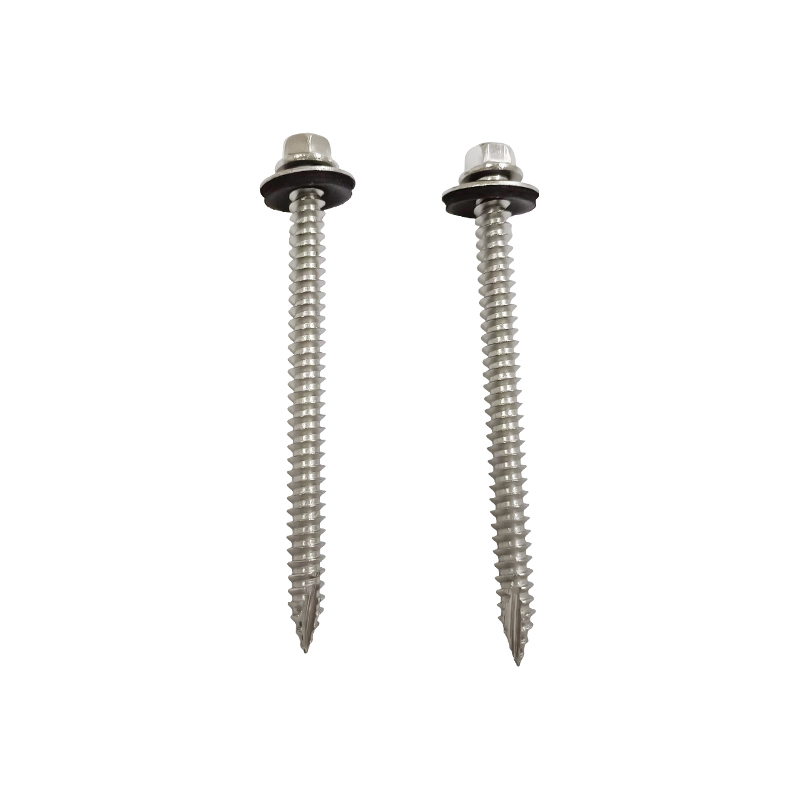 Cap șaibă hexagonal tip 17 șurub autofiletant cu șaibă EPDM Pentru acoperișuri și placari metalice exterioare, acest șurub SUS410 folosește un filet de contrafort și o șaibă de etanșare pentru a îmbunătăți angajarea și a rezista la pătrunderea umezelii. Vizualizare produs →
| Modul de eșec | Cauză materială probabilă | Corecție practică |
|---|---|---|
| Fir dezlipit în substrat | Orificiu pilot too large, or case depth too shallow | Reduceți diametrul găurii, verificați duritatea suprafeței |
| Fracturi punctiforme în timpul conducerii | Adâncime excesivă a carcasei sau temperare insuficientă | Verificați din nou ciclul de cementare și temperatura de revenire |
| Punctul se pliază și șurubul se rotește | Duritatea suprafeței este prea mică pentru substrat | Măriți adâncimea carcasei sau selectați un grad mai greu |
| Uzurire și prindere în inox | Grad austenitic combinat cu frecare mare | Treceți la SUS410 sau aplicați un lubrifiant adecvat |
| Rugina care apare în jurul capului | Oțel carbon cu placare inadecvată | Faceți upgrade la o calitate inoxidabilă pentru mediu |
Nu. Un șurub cu coadă ascuțită poate începe într-o gaură simplă, dar un șurub cu coadă plat are nevoie de o gaură pregătită cu diametrul corect. Acționarea unui șurub plat fără orificiu pilot deformează de obicei piesa de prelucrat în loc să formeze un filet.
În metal și materiale plastice rigide, da. Orificiul este în mod normal perforat sau găurit puțin sub dimensiunea nominală a filetului, astfel încât șurubul să aibă material pe care să se formeze, iar găurile de miez turnate îndeplinesc aceeași funcție în piesele din plastic.
Nicio nota nu este universal mai bună. C1022A cementat atinge o duritate mare a suprafeței la costuri reduse. SUS410 oferă o duritate comparabilă cu o rezistență mai bună la coroziune, ceea ce contează în condiții umed sau ușor corozive.
Calitățile austenitice precum SUS304 și SUS316 nu pot fi întărite prin tratament termic, astfel încât firele lor sunt mai moi decât oțelul carbon călit. Frecarea mai mare încurajează, de asemenea, uzura, ceea ce crește riscul de apariție a unui filet dezlipit sau a unui șurub forfecat.
Alegerea între o coadă plată și un șurub autofiletant cu coadă ascuțită se reduce la modul în care ar trebui să se formeze îmbinarea. O coadă ascuțită optimizează viteza de instalare și capacitatea de pornire automată, cu condiția ca substratul să accepte materialul deplasat și punctul să aibă adâncimea corectă a carcasei în spate. O coadă plată optimizează calitatea angajării, predictibilitatea cuplului și reutilizarea, cu condiția ca orificiul să fie pregătit corect. În ambele cazuri, gradul și tratamentul termic din spatele vârfului decid dacă intenția de proiectare supraviețuiește producției.
Pentru o vedere mai largă a modului în care aceste elemente de fixare sunt clasificate și aplicate, această prezentare generală a Tipuri și selecție de șuruburi autofiletante este un însoțitor util de citit.
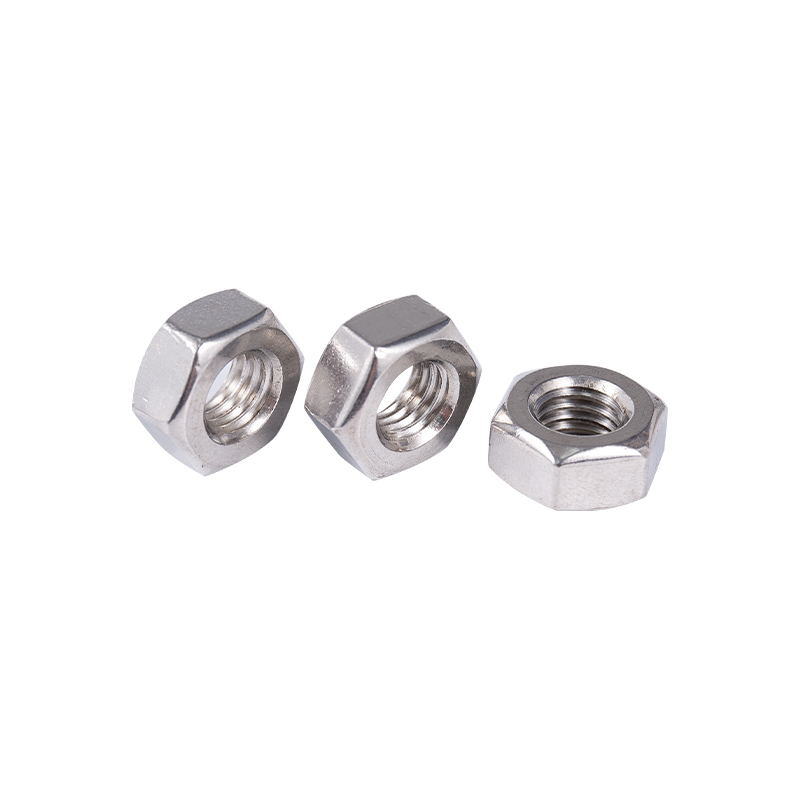
Nucile obișnuite, nucile de flanșă și piulițele anti-slăbire sunt trei elemen...
Vezi detalii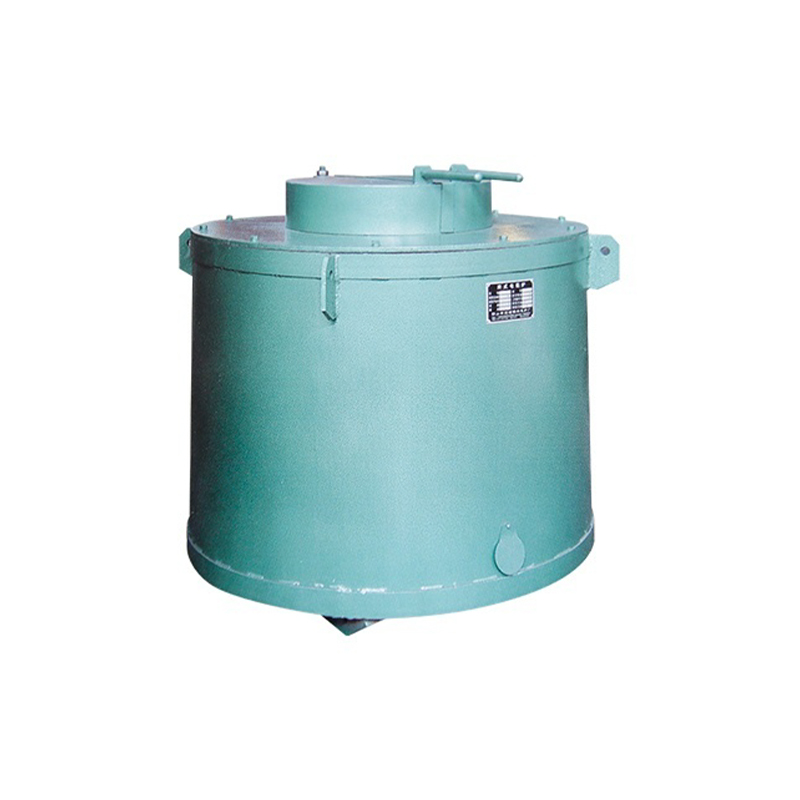
Seria ZKL 850 ℃ pre-vacuum din aluminiu de sudare din aluminiu Cuptorul de su...
Vezi detalii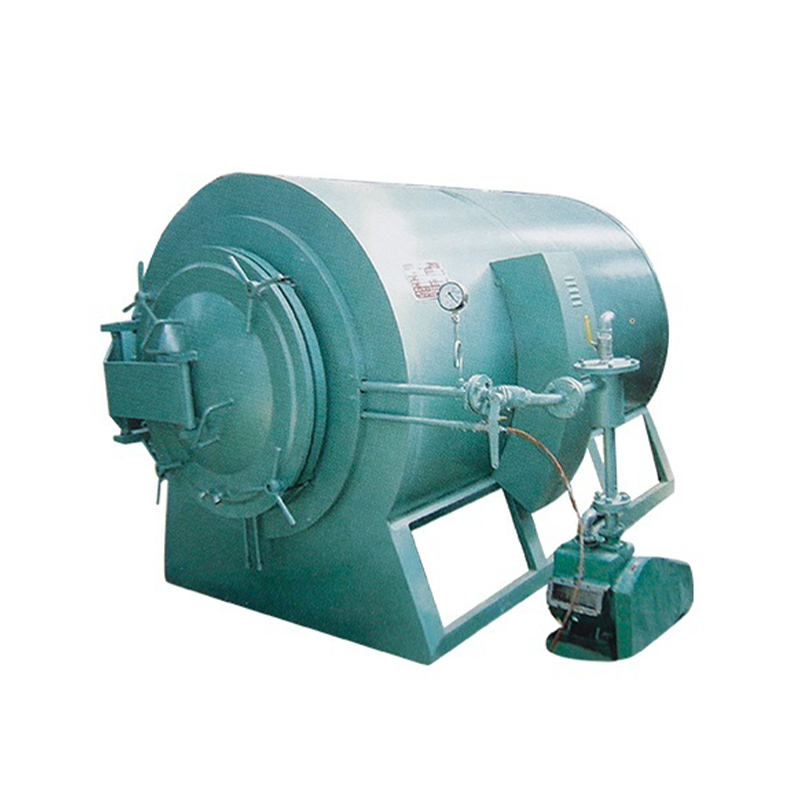
ZKL Seria 850 ℃ Cuptorul de rezistență la topire a creuzelor este special con...
Vezi detalii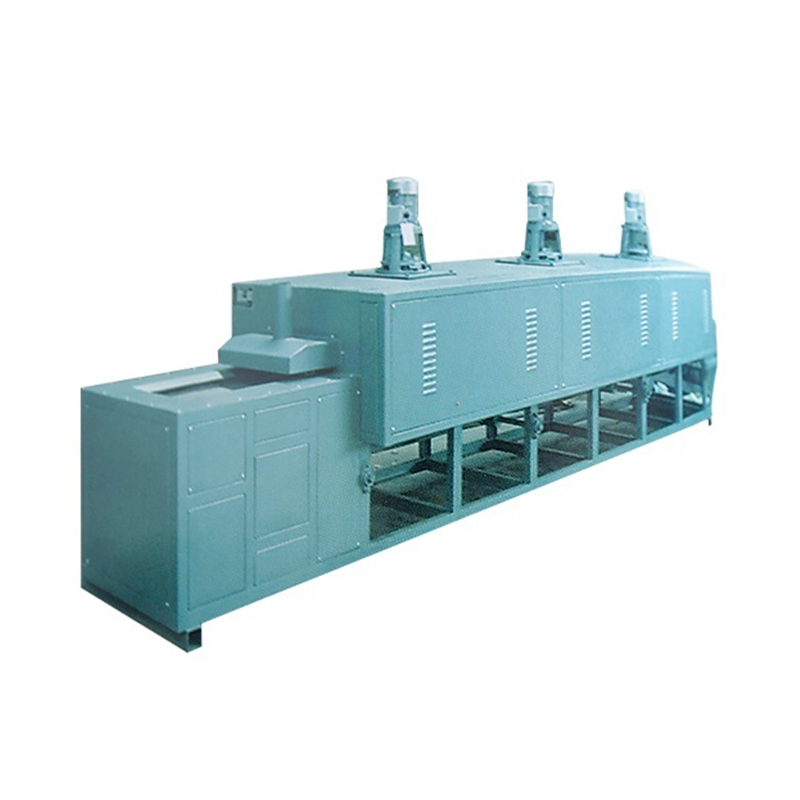
Cuptorul de temperare a transportului de curea cu centură de plasă continuă d...
Vezi detalii
Cuptoarele de rezistență de tip RX3 din seria RX3 sunt utilizate pe scară lar...
Vezi detalii
Cuptorul de rezistență la cărucioare RT2 poate fi utilizat pentru procese de ...
Vezi detalii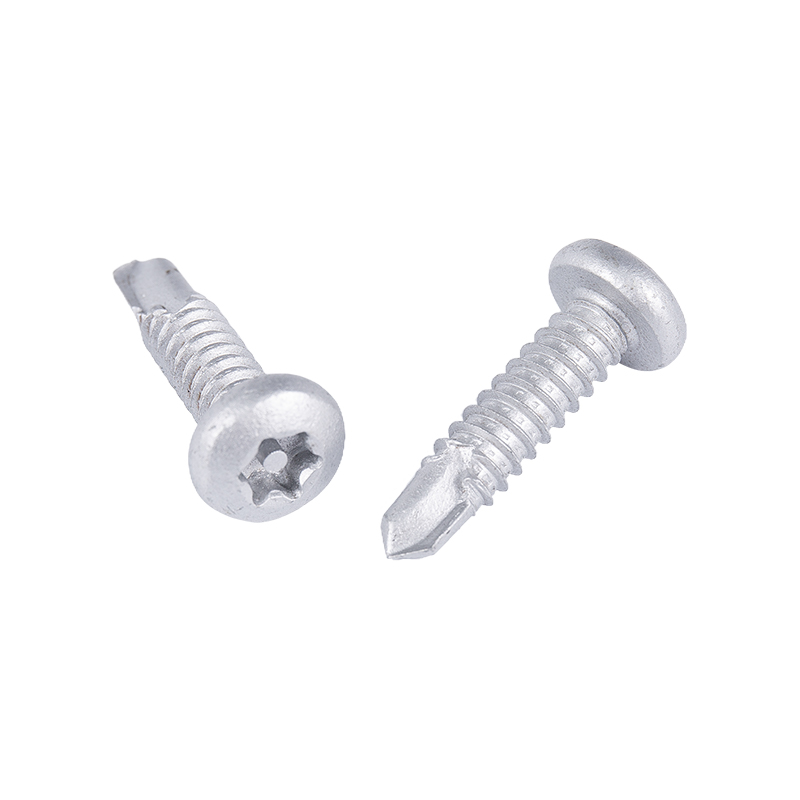
Șuruburile de auto-forajare a capului sunt un tip de element de fixare utiliz...
Vezi detalii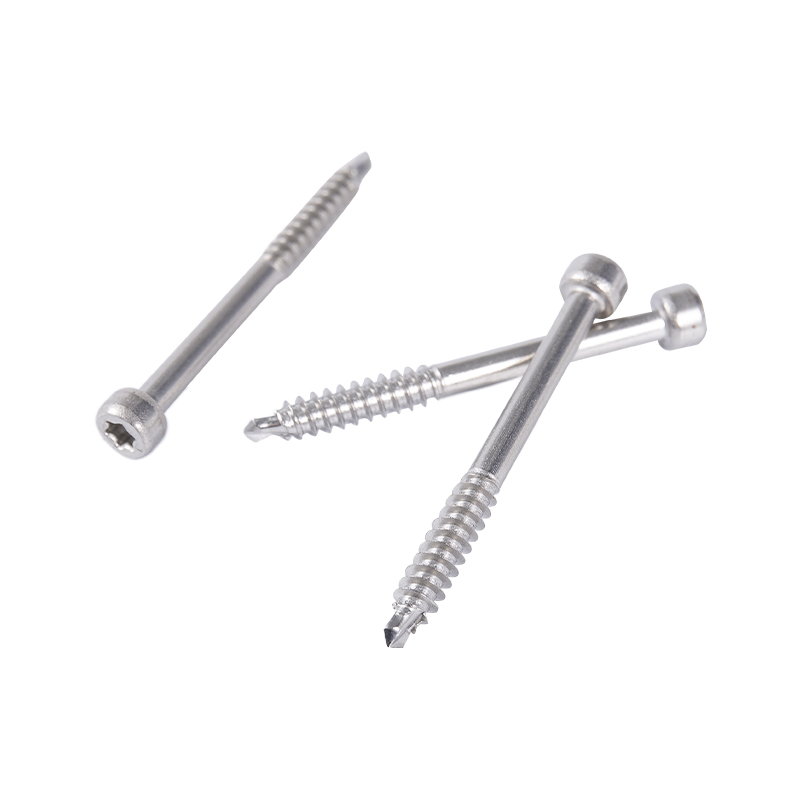
Countersk, dublu Counterkk, semi-contorsk, trompetă și unghiile de bord de ca...
Vezi detalii+86-13705735391
+86-18868359082
+86-573-83128088
+86-573-83128123
Nr. 2155, Shuanglong Road, districtul Nanhu, Jia Xing City, provincia Zhejiang
Drepturi de autor © Jiaxing Zhongke Metal Technology Co., Ltd. Toate drepturile rezervate.Furnizor producător de elemente de fixare personalizate din oțel inoxidabil de înaltă rezistență